LM-79 Goniofotómetro Detector Móvil (Espejo Tipo C)
LSG-6000
Gonofotómetro de Luminaria de Rotación de Alta Precisión
LSG-1890B
Goniospectroradiómetro de luminarias de alta precisión
LSG-1890BCCD

Gonofotómetro para lámparas automotrices y de señalización
LSG-1950
Gonofotómetro para lámparas de señal de tráfico
LSG-1950S
Dispositivo de alerta visual contra incendios (VAD) con goniómetro
LSG-1930
Fotofotómetro compacto
LSG-1200A
Goniómetro LED
LSG-1100
 LED y soluciones de prueba de luminarias
 LM-79 y LM-80 Soluciones de prueba
 Soluciones de prueba de controladores LED
 Soluciones para pruebas de electrodomésticos
 Soluciones de prueba móviles y de red
 Soluciones de prueba de electrónica automotriz
 Soluciones de pruebas de audio, vídeo y TI
 Soluciones de prueba de cables y alambres
 Soluciones de prueba de enchufes y tomas de corriente
 Soluciones de prueba de interruptores de potencia
 Soluciones de prueba de transformadores
 Soluciones de prueba para juguetes eléctricos
 Soluciones de prueba de medidores de energía
 Soluciones de prueba de herramientas accionadas por motor
Seleccione una organización
para examinar los estándares
Resumen
La corrosión por niebla salina, una de las formas más destructivas de corrosión atmosférica, representa una grave amenaza para la durabilidad y la fiabilidad de los materiales metálicos y sus recubrimientos protectores en entornos hostiles como el marino, el automotriz y el industrial. Para abordar los desafíos de evaluar eficientemente la resistencia a la corrosión, las cámaras de ensayo de niebla salina se han convertido en equipos indispensables para la evaluación del rendimiento de materiales y recubrimientos. Este artículo se centra en la correlación entre las pruebas de corrosión por niebla salina y la evaluación de materiales y recubrimientos, con un análisis específico de... LISUN YWX/Q-010 Cámara de ensayo de niebla salina. Primero, se explica el mecanismo de corrosión por niebla salina y su impacto en materiales y recubrimientos. A continuación, se presentan las características técnicas y las capacidades de ensayo de la cámara. LISUN YWX/Q-010Se explora cómo las pruebas de corrosión por niebla salina basadas en este equipo permiten la evaluación cuantitativa y cualitativa de materiales y recubrimientos. Finalmente, mediante casos prácticos y análisis de datos, se verifica la validez y el valor práctico de las pruebas de corrosión por niebla salina en la evaluación de materiales y recubrimientos, proporcionando una referencia para que las industrias relacionadas mejoren la calidad y la fiabilidad de sus productos.
1. Introducción
La corrosión es la destrucción o deterioro gradual de los materiales causado por interacciones químicas, electroquímicas o físicas con el medio ambiente. Entre las diversas formas de corrosión, la corrosión por niebla salina es ampliamente reconocida como uno de los tipos de corrosión atmosférica más comunes y dañinos. Los iones de cloruro presentes en la niebla salina pueden penetrar la capa de óxido y el revestimiento protector de la superficie de los materiales metálicos, desencadenando reacciones electroquímicas y acelerando el deterioro del material. En productos utilizados en entornos marinos, zonas costeras o zonas industriales con alta humedad, la resistencia a la corrosión por niebla salina determina directamente su vida útil y seguridad.
Las pruebas tradicionales de exposición natural para evaluar la resistencia a la corrosión por niebla salina suelen requerir mucho tiempo y esfuerzo, y los resultados se ven fácilmente afectados por factores ambientales incontrolables como la temperatura, la humedad y la concentración de contaminantes. Por el contrario, las pruebas de corrosión por niebla salina artificial, que utilizan cámaras de ensayo, pueden simular entornos hostiles de niebla salina en un laboratorio, lo que acorta significativamente el ciclo de prueba y garantiza la repetibilidad y precisión de los resultados. LISUN YWX/Q-010 Cámara de prueba de niebla salina, desarrollada por LISUN El Grupo es un equipo representativo en este campo. Cumple con diversas normas internacionales y nacionales y se utiliza ampliamente en pruebas de resistencia a la corrosión de componentes, piezas electrónicas y eléctricas, materiales metálicos y productos industriales. Este artículo toma este equipo como ejemplo para analizar en profundidad la correlación entre las pruebas de corrosión por niebla salina y la evaluación de materiales y recubrimientos, con el objetivo de aclarar la importancia de estas pruebas en la evaluación del rendimiento de los materiales.
La niebla salina se refiere a un ambiente atmosférico con cloruro, cuyo principal componente corrosivo es el cloruro de sodio, procedente principalmente del océano y de zonas salino-alcalinas continentales. El proceso de corrosión de los materiales metálicos por niebla salina es esencialmente una reacción electroquímica, que puede dividirse en las siguientes etapas clave:
En primer lugar, la niebla salina se deposita sobre la superficie del metal, formando una fina película de electrolito. Esta película proporciona las condiciones necesarias para las reacciones electroquímicas, ya que contiene una gran cantidad de iones cloruro con alta energía de hidratación. En segundo lugar, los iones cloruro tienen una gran capacidad de penetración. Pueden penetrar fácilmente los poros, grietas y defectos de la capa de óxido o revestimiento protector de la superficie metálica, reemplazando el oxígeno adsorbido. Este proceso convierte la capa de óxido insoluble (película pasiva) de la superficie metálica en cloruros solubles, destruyendo el estado pasivo de la superficie metálica y convirtiéndola en una superficie activa. Finalmente, la superficie metálica activa sufre corrosión electroquímica en la película de electrolito: la región del ánodo experimenta reacciones de oxidación (disolución del metal) y la región del cátodo experimenta reacciones de reducción (reducción de oxígeno o desprendimiento de hidrógeno), lo que resulta en la formación de productos de corrosión como el óxido, que acelera aún más el daño del metal.
En los materiales recubiertos, la corrosión por niebla salina no solo ataca el propio recubrimiento, sino que también provoca corrosión bajo la película. Los iones de cloruro penetran en el recubrimiento hasta alcanzar la interfaz entre el recubrimiento y el sustrato, destruyendo la adhesión entre ambos. A medida que los productos de corrosión se acumulan, el recubrimiento se abomba, se desprende y pierde su efecto protector, lo que finalmente provoca la corrosión de todo el material.

YWX/Q-010_AL
El impacto de la corrosión por niebla salina sobre los materiales y recubrimientos es multifacético e implica cambios en las propiedades mecánicas, la apariencia y el rendimiento funcional:
• Degradación de las propiedades mecánicas: Los productos de corrosión, como el óxido, presentan baja resistencia y fragilidad, lo que reduce la capacidad de carga de los materiales metálicos. Por ejemplo, la resistencia a la tracción y la tenacidad del acero disminuyen significativamente tras la corrosión por niebla salina, lo que aumenta el riesgo de fractura del material. En las piezas metálicas recubiertas utilizadas en ingeniería estructural, el desprendimiento del recubrimiento causado por la corrosión por niebla salina provoca una marcada disminución de la resistencia estructural de las piezas.
• Daños en la apariencia: La corrosión por niebla salina causa defectos de apariencia evidentes en la superficie de los materiales y recubrimientos, como manchas de óxido, ampollas, decoloración y descamación. Esto no solo afecta el rendimiento estético de los productos, sino que también indica la falla del recubrimiento protector, un factor importante para evaluar la calidad del producto en industrias como la automotriz y la electrónica.
• Fallo funcional: En componentes electrónicos y eléctricos, la corrosión por niebla salina puede causar cortocircuitos, mal contacto o aumento de la resistencia de los conectores metálicos, lo que puede provocar fallos en los componentes. Por ejemplo, las clavijas metálicas de los circuitos integrados y los conectores de los sistemas electrónicos de automoción son muy susceptibles a la corrosión por niebla salina, lo que afecta el funcionamiento normal de todo el equipo.
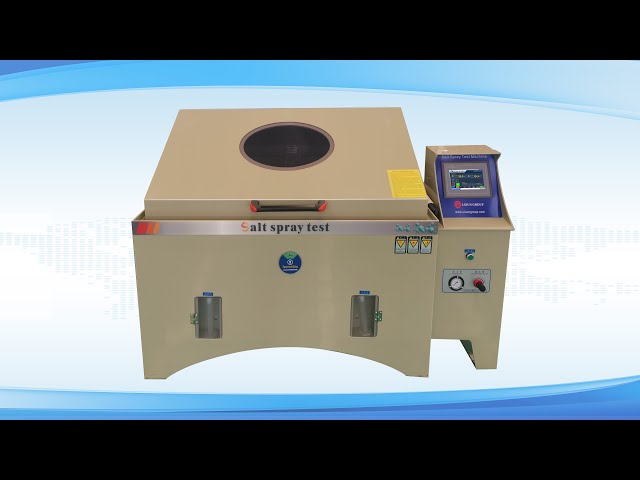
El LISUN YWX/Q-010 La cámara de ensayo de niebla salina es un equipo profesional diseñado para ensayos de corrosión por niebla salina. Sus avanzadas características técnicas garantizan una evaluación precisa de materiales y recubrimientos. Los principales parámetros técnicos y características estructurales del equipo se muestran en la Tabla 1 y se describen en detalle a continuación.
Tabla 1 Especificaciones técnicas de LISUN YWX/Q-010 Cámara de prueba de niebla salina
| Categoría de parámetro | Parámetros específicos |
| Modelo | YWX/Q-010 |
| Tamaño de la sala de trabajo | 1200800500 mm |
| Dimensiones externas | 170011501200 mm |
| CAPACIDAD | 480 L |
| Volumen del tanque de solución | 32 L |
| Energía de trabajo | Trifásica CA 380 V/50 Hz (60 Hz disponible), 2.5 KW |
| Espacio de muestra disponible | 1000600300 mm |
| Método de apertura | Soporte de resorte neumático de acero inoxidable |
| Temperatura de trabajo | Temperatura ambiente ~+55 ℃ |
| Rango de temperatura del cañón saturado | Temperatura ambiente ~+70 °C (Calentar y filtrar el aire comprimido para reducir la cristalización de la boquilla) |
| Rendimiento de la temperatura | Uniformidad de temperatura: ≤2 ℃; Volatilidad de temperatura: ≤ ± 0.5 ℃ |
| Tasa de deposición de niebla salina | 1-2 ml/80 cm²/h (tomar el promedio de una prueba de 16 horas) |
| Método de pulverización | Prueba continua, intermitente y programable. |
| Tipo de prueba | Prueba de neutro (NSS), prueba de ácido (AASS), prueba de niebla salina de aceleración de cobre (CASS) |
| Mecanismo de protección de seguridad | Alarma de bajo nivel de agua, doble protección contra sobretemperatura (mecánica + electrónica), alarma de baja presión de aire |
| Accesorios incluidos | 1 juego de gradillas de muestra tipo V/tipo O, 2 botellas de cloruro de sodio (500 g/botella), 1 barril de plástico inoxidable (5 L), 1 boquilla |
| Req. ambiente de trabajo | Temperatura ambiente: 5℃~30℃; Humedad ambiente: inferior al 80 % HR (se recomienda ventilación) |
| Compresor de aire recomendado | LISUN LS-EU800W2-55L (220~240V/50Hz) or LS-US800W2-55L (110~120V/60Hz) |
El LISUN YWX/Q-010 Cumple estrictamente con una variedad de estándares internacionales y nacionales de pruebas de corrosión por niebla salina, incluidos GB/T 2423.17, IEC 60068-2-11, ASTM B117, ISO 9227 y MIL-STD-202Este cumplimiento garantiza que los resultados de las pruebas obtenidos por el equipo tengan comparabilidad y autoridad internacional, lo que permite a las empresas utilizar los datos de las pruebas para la certificación de productos, el control de calidad y el comercio internacional. Por ejemplo, la norma ASTM B117 goza de amplio reconocimiento en la industria automotriz mundial, y su uso... YWX/Q-010 Realizar pruebas de acuerdo con esta norma puede evaluar eficazmente la resistencia a la corrosión de piezas metálicas y revestimientos de automóviles.
El control preciso de los parámetros ambientales de prueba es clave para garantizar la fiabilidad de los resultados de las pruebas de corrosión por niebla salina. YWX/Q-010 Excelente control de temperatura: la temperatura de trabajo se puede ajustar desde temperatura ambiente hasta +55 °C, con una uniformidad de temperatura de ≤2 °C y una volatilidad de temperatura de ≤±0.5 °C. Esto garantiza que la temperatura en la cámara de prueba sea uniforme y estable, evitando el impacto de las fluctuaciones de temperatura en la velocidad de corrosión.
Además, el equipo cuenta con un cilindro saturado con un rango de temperatura que va desde la temperatura ambiente hasta +70 °C. Al calentar y filtrar el aire comprimido, se aumenta la humedad del aire que entra en la boquilla y se reduce la cristalización de la sal en ella, lo que garantiza la estabilidad de la tasa de deposición por pulverización salina. La tasa de deposición por pulverización salina del... YWX/Q-010 Se controla a 1-2 ml/80 cm²/h (promedio de prueba de 16 horas), lo que cumple los requisitos de varias normas y proporciona una base cuantitativa para evaluar la resistencia a la corrosión de materiales y recubrimientos.
El YWX/Q-010 Admite tres tipos de prueba principales: prueba de niebla salina neutra (NSS), prueba de niebla salina con ácido acético (AASS) y prueba de niebla salina con ácido acético acelerada con cobre (CASS). Estos tres tipos de prueba corresponden a diferentes intensidades de corrosión y escenarios de aplicación: la NSS es adecuada para la evaluación general de la resistencia a la corrosión; la AASS tiene un efecto corrosivo más intenso y se utiliza para materiales con mayores requisitos de resistencia a la corrosión; y la CASS es un método de prueba de corrosión acelerada que permite evaluar rápidamente la resistencia a la corrosión de recubrimientos de alto rendimiento, como el cromado decorativo.
Al mismo tiempo, el equipo admite métodos de pulverización continuos, intermitentes y programables. Los usuarios pueden configurar diferentes ciclos y duraciones de pulverización según los requisitos de la prueba, simulando los efectos alternados de la niebla salina y los entornos secos en condiciones naturales reales. El espacio muestral de... YWX/Q-010 es de 1000600300 mm, que puede acomodar muestras de diferentes tamaños y tipos, incluidos pequeños componentes electrónicos, piezas metálicas grandes y paneles revestidos, con una fuerte adaptabilidad.
El YWX/Q-010 Está equipado con un completo mecanismo de protección de seguridad, que incluye alarma de bajo nivel de agua, doble protección contra sobretemperatura (mecánica y electrónica) y alarma de baja presión de aire. Cuando el nivel de agua en el tanque de solución es demasiado bajo, la temperatura supera el rango establecido o la presión de aire es insuficiente, el equipo activará automáticamente la alarma y suspenderá la prueba, evitando daños al equipo y garantizando la seguridad de los operadores y las muestras.
En cuanto a su diseño estructural, el equipo adopta un sistema de apertura con resorte neumático de acero inoxidable, lo que facilita la colocación y toma de muestras. La cámara está fabricada con una lámina ignífuga de PP, con excelente resistencia a la corrosión y a las altas temperaturas, lo que garantiza un funcionamiento estable a largo plazo. Los soportes del bastidor de alta resistencia permiten al equipo soportar muestras pesadas, ampliando así su ámbito de aplicación.
Prueba de corrosión por niebla salina basada en la LISUN YWX/Q-010 La cámara de ensayo de niebla salina permite la evaluación integral de materiales y recubrimientos mediante detección cuantitativa y análisis cualitativo. Esta correlación se refleja principalmente en la evaluación del rendimiento protector del recubrimiento, la resistencia a la corrosión del material y la predicción de su vida útil.
Los recubrimientos son el medio más común para mejorar la resistencia a la corrosión por niebla salina de los materiales metálicos, y las pruebas de corrosión por niebla salina son el método principal para evaluar el rendimiento protector de los recubrimientos. YWX/Q-010 Se puede evaluar el rendimiento protector de los recubrimientos a partir de los siguientes aspectos:
Evaluación de la apariencia del recubrimiento: Tras la prueba de corrosión por niebla salina, se observa la apariencia del recubrimiento y se clasifica según normas como ASTM B117 o GB/T 1771. Los indicadores de evaluación comunes incluyen la cantidad y el tamaño de las manchas de óxido, el grado de formación de ampollas, el área de desprendimiento y la decoloración. Por ejemplo, en la prueba NSS de una muestra de recubrimiento automotriz, utilizando... YWX/Q-010Si no aparecen manchas de óxido ni ampollas en la superficie del recubrimiento después de 1000 horas de prueba, se considera que el recubrimiento tiene un excelente rendimiento protector; si aparecen manchas de óxido en un área que exceda el 5 % de la superficie de la muestra después de 500 horas, el recubrimiento no cumple con los requisitos básicos de resistencia a la corrosión.
Evaluación de la adherencia del recubrimiento: La corrosión por pulverización salina puede destruir la adherencia entre el recubrimiento y el sustrato. Después de la prueba, se utiliza la prueba de corte transversal o la prueba de arranque para detectar la adherencia del recubrimiento. YWX/Q-010 Proporciona un entorno de corrosión estable, lo que garantiza que los cambios en la adhesión del recubrimiento se deban a la corrosión por niebla salina y no a otros factores. Por ejemplo, se analizó una muestra de recubrimiento galvanizado en el YWX/Q-010 Durante 200 horas en condiciones AASS. Antes de la prueba, la adherencia del recubrimiento era de 5 MPa y, después, disminuyó a 2 MPa, lo que indica que la corrosión por niebla salina ha dañado gravemente la unión entre el recubrimiento y el sustrato.
• Evaluación de la resistencia a la penetración del recubrimiento: La tasa de deposición de niebla salina y la duración de la prueba del YWX/Q-010 Son controlables, lo que permite evaluar la resistencia a la penetración del recubrimiento. Al detectar el contenido de iones cloruro en la interfaz entre el recubrimiento y el sustrato después de la prueba, se puede determinar la profundidad y la velocidad de penetración de los iones cloruro. Un menor contenido de iones cloruro indica una mayor resistencia a la penetración del recubrimiento. Por ejemplo, en la prueba CASS de una muestra de recubrimiento epóxico, el contenido de iones cloruro en la interfaz fue de tan solo el 0.02 % después de 100 horas de prueba, lo que demuestra que el recubrimiento presenta una alta resistencia a la penetración de iones cloruro.
Para materiales metálicos sin recubrimiento, la prueba de corrosión por niebla salina refleja directamente su resistencia inherente a la corrosión. YWX/Q-010 Puede evaluar la resistencia a la corrosión de los materiales midiendo la tasa de corrosión, la pérdida de peso y la composición del producto de corrosión:
Cálculo de la tasa de corrosión: La tasa de corrosión del material se calcula midiendo la pérdida de peso de la muestra antes y después del ensayo. La fórmula es: Tasa de corrosión (mm/a) = (8.76 × 1000 × Δm)/(ρ × A × t), donde Δm es la pérdida de peso (g), ρ es la densidad del material (g/cm³), A es el área superficial de la muestra (cm²) y t es el tiempo de ensayo (h). YWX/Q-010 Proporciona un entorno de corrosión estable, lo que garantiza la precisión de los datos de pérdida de peso. Por ejemplo, se analizó una muestra de acero al carbono con una densidad de 7.85 g/cm³ y una superficie de 10 cm² en el... YWX/Q-010 Durante 24 horas en condiciones de NSS, se observó una pérdida de peso de 0.2 g. La velocidad de corrosión calculada es (8.76 × 1000 × 0.2)/(7.85 × 10 × 24) ≈ 9.1 mm/a, lo que indica que el acero al carbono presenta una baja resistencia a la corrosión por niebla salina.
Análisis de pérdida de peso: La pérdida de peso es un indicador directo de la corrosión del material. Diferentes materiales muestran diferentes características de pérdida de peso bajo las mismas condiciones de corrosión por niebla salina. Por ejemplo, al comparar la pérdida de peso del acero inoxidable 304 y el acero inoxidable 201 en... YWX/Q-010 Durante 100 horas: el acero inoxidable 304 presenta una pérdida de peso de 0.05 g, mientras que el acero inoxidable 201 presenta una pérdida de peso de 0.3 g. Esto demuestra que el acero inoxidable 304 presenta una mejor resistencia a la corrosión por niebla salina, gracias a su mayor contenido de cromo y níquel, que forma una película pasiva más densa.
Análisis de productos de corrosión: La composición y la estructura de los productos de corrosión pueden reflejar el mecanismo de corrosión del material. Después de la prueba en el... YWX/Q-010Los productos de corrosión en la superficie de la muestra pueden analizarse mediante difracción de rayos X (DRX) o microscopía electrónica de barrido (MEB). Por ejemplo, el producto de corrosión de la aleación de aluminio tras la corrosión por niebla salina es principalmente Al(OH)₃, una sustancia suelta y porosa que no puede prevenir eficazmente la corrosión adicional del sustrato; mientras que el producto de corrosión de la aleación de titanio es TiO₂, una película densa de óxido que puede ralentizar la velocidad de corrosión.
Uno de los propósitos importantes de las pruebas de corrosión por niebla salina es predecir la vida útil de los materiales y recubrimientos en entornos reales. Dado que la concentración de cloruro en el entorno de niebla salina simulado por el... YWX/Q-010 es mucho más alto que en el entorno natural, la tasa de corrosión se acelera y la vida útil del producto se puede predecir estableciendo la relación entre el tiempo de prueba y el tiempo de servicio real.
El método comúnmente utilizado es el "método del factor de aceleración". El factor de aceleración (FA) es la relación entre la velocidad de corrosión en la prueba de niebla salina y la velocidad de corrosión en el entorno natural. Según los resultados de la prueba YWX/Q-010La vida útil (L) del material o recubrimiento se puede calcular mediante la fórmula: L = AF × T, donde T es el tiempo de prueba en el que la muestra falla. Por ejemplo, si el factor de aceleración de un recubrimiento determinado en la prueba NSS del YWX/Q-010 es 50 y la muestra falla después de 200 horas de prueba, la vida útil prevista en el entorno marino natural es 50 × 200 = 10 000 horas (aproximadamente 1.14 años).
Cabe señalar que el factor de aceleración se ve afectado por diversos factores, como el tipo de prueba, los parámetros ambientales y las propiedades del material. Por lo tanto, al predecir la vida útil, es necesario calibrar el factor de aceleración según el entorno de aplicación real del producto para garantizar la precisión de los resultados de la predicción.
Para verificar aún más la correlación entre las pruebas de corrosión por niebla salina y la evaluación de materiales y revestimientos, esta sección toma como ejemplo la evaluación de la resistencia a la corrosión de los revestimientos de chapa galvanizada de automóviles y presenta el proceso de prueba, los resultados y el análisis en función de los resultados. LISUN YWX/Q-010.
Evaluar la resistencia a la corrosión por niebla salina de dos tipos de recubrimientos de láminas galvanizadas para automóviles (Muestra A: recubrimiento galvanizado por inmersión en caliente; Muestra B: recubrimiento electrogalvanizado) para proporcionar una base para la selección de materiales para la carrocería del automóvil.
• Equipo de prueba: LISUN YWX/Q-010 Cámara de prueba de niebla salina, equipada con LISUN Compresor de aire LS-EU800W2-55L.
• Norma de prueba: ASTM B117 “Práctica estándar para el funcionamiento de aparatos de niebla salina”.
• Tipo de prueba: Prueba de niebla salina neutra (NSS).
• Temperatura de trabajo: 35 ℃.
• Tasa de deposición de niebla salina: 1.5 ml/80 cm²/h.
• Concentración de la solución salina: solución de cloruro de sodio al 5% (preparada con agua destilada, pH 6.5-7.2).
• Duración de la prueba: 1000 horas.
• Tamaño de la muestra: 150 mm × 75 mm × 1.2 mm (3 muestras de cada tipo).
• Pretratamiento de la muestra: Pulir los bordes de las muestras con papel de lija para eliminar las rebabas, limpiarlas con acetona para eliminar el aceite de la superficie, secarlas en un horno de secado a 60 ℃ durante 2 horas y pesarlas con una balanza electrónica (precisión: 0.1 mg).
• Depuración de equipos: Encienda el YWX/Q-010Agregue agua destilada al tanque de solución hasta que se apague la alarma de bajo nivel de agua. Añada la solución salina preparada al tanque de agua salada. Ajuste la temperatura de trabajo a 35 °C y el ciclo de pulverización a continuo. Encienda el compresor de aire, ajuste la presión de pulverización a 0.1 MPa y precaliente el equipo durante 30 minutos.
• Colocación de la muestra: Coloque las muestras en el soporte de muestras tipo V de la cámara de prueba, con la superficie de prueba hacia arriba y un ángulo de 20° ± 5° con el plano horizontal.
• Ejecución de la prueba: Iniciar la prueba, registrar los parámetros de funcionamiento del equipo cada 24 horas y observar la apariencia de la muestra.
Tratamiento posterior a la prueba: Una vez finalizada la prueba, extraiga las muestras, enjuáguelas con agua destilada para eliminar los depósitos de sal superficiales, séquelas y péselas de nuevo. Observe el aspecto de las muestras y realice una prueba de corte transversal para detectar la adherencia del recubrimiento.
5.5 Resultados y análisis de las pruebas
Los resultados de las pruebas de la muestra A y la muestra B se muestran en la Tabla 2.
Tabla 2 Resultados de la prueba de corrosión por niebla salina de recubrimientos de láminas galvanizadas para automóviles
| Índice de evaluación | Muestra A (Recubrimiento galvanizado por inmersión en caliente) | Muestra B (Recubrimiento electrogalvanizado) |
| Apariencia después de 200h | Sin manchas de óxido, sin ampollas. | Ligera decoloración, sin manchas de óxido. |
| Apariencia después de 500h | Ligeras manchas de óxido (área <1%) | Manchas de óxido (área ≈3%), ligeras ampollas |
| Apariencia después de 1000h | Manchas de óxido (área ≈2%), sin descascarillado | Manchas de óxido (área ≈15%), descamación evidente |
| Pérdida de peso (g) | 0.08 ± 0.01 | 0.32 ± 0.02 |
| Tasa de corrosión (mm/a) | 0.87 ± 0.05 | 3.48 ± 0.12 |
| Adherencia del recubrimiento (MPa) | 4.2 ± 0.3 | 1.8 ± 0.2 |
| Tiempo de fallo (h) | > 1000 | 750 |
De los resultados de las pruebas se desprende que:
Rendimiento estético: La muestra A (recubrimiento galvanizado por inmersión en caliente) muestra una excelente estabilidad estética durante la prueba. Solo aparecen ligeras manchas de óxido después de 500 horas, y el área de óxido es inferior al 2 % después de 1000 horas, sin desprendimiento del recubrimiento. Por el contrario, la muestra B (recubrimiento electrogalvanizado) comienza a decolorarse después de 200 horas, aparecen manchas de óxido después de 500 horas y se produce un desprendimiento evidente después de 1000 horas, con un área de óxido de hasta el 15 %. Esto indica que el recubrimiento galvanizado por inmersión en caliente tiene una mejor resistencia al daño estético inducido por la corrosión por niebla salina.
Pérdida de peso y velocidad de corrosión: La pérdida de peso promedio de la muestra A es de 0.08 g y la velocidad de corrosión es de 0.87 mm/a; la pérdida de peso promedio de la muestra B es de 0.32 g y la velocidad de corrosión es de 3.48 mm/a. La pérdida de peso y la velocidad de corrosión de la muestra B son cuatro veces superiores a las de la muestra A, lo que indica que el recubrimiento galvanizado por inmersión en caliente puede ralentizar eficazmente la velocidad de corrosión del sustrato.
• Adherencia del recubrimiento: Tras 1000 horas de corrosión por niebla salina, la adhesión del recubrimiento de la muestra A es de 4.2 MPa, ligeramente inferior a la adhesión inicial (4.5 MPa); mientras que la adhesión del recubrimiento de la muestra B se reduce a 1.8 MPa, menos de la mitad de la adhesión inicial (4.0 MPa). Esto demuestra que el recubrimiento galvanizado por inmersión en caliente presenta una mayor adhesión al sustrato y una mejor resistencia a la corrosión bajo la película.
• Tiempo de falla: El tiempo de falla de la muestra A es superior a 1000 horas, mientras que el de la muestra B es de 750 horas. Combinado con un factor de aceleración de 50 (calibrado según el entorno costero de la automoción), la vida útil prevista de la muestra A es superior a 50 000 horas (aproximadamente 5.7 años), y la de la muestra B es de 37 500 horas (aproximadamente 4.3 años). Por lo tanto, la muestra A es más adecuada para materiales de carrocería utilizados en zonas costeras.
Este caso demuestra plenamente que las pruebas de corrosión por niebla salina basadas en la LISUN YWX/Q-010 Puede distinguir eficazmente la resistencia a la corrosión de diferentes recubrimientos, proporcionando un soporte de datos preciso y confiable para la selección de materiales y el control de calidad del producto.
La corrosión por niebla salina es un factor clave que afecta la durabilidad y la fiabilidad de los materiales y recubrimientos, y las pruebas de corrosión por niebla salina son un medio indispensable para evaluar su resistencia a la corrosión. LISUN YWX/Q-010 Tomando como ejemplo la cámara de prueba de niebla salina, este documento aclara la estrecha correlación entre la prueba de corrosión por niebla salina y la evaluación de materiales y revestimientos.
El YWX/Q-010Gracias a su cumplimiento con múltiples normas, un control ambiental preciso, diversos modos de prueba y una protección de seguridad fiable, proporciona una plataforma de pruebas estable y precisa para las pruebas de corrosión por niebla salina. Este equipo permite evaluar el rendimiento protector de los recubrimientos en función de su apariencia, adhesión y resistencia a la penetración; cuantificar la resistencia a la corrosión de los materiales mediante la pérdida de peso y la velocidad de corrosión; y predecir la vida útil de los productos en entornos reales mediante el método del factor de aceleración. Casos prácticos demuestran que las pruebas de corrosión por niebla salina permiten distinguir eficazmente la resistencia a la corrosión de diferentes materiales y recubrimientos, lo que contribuye significativamente a la producción industrial y a la mejora de la calidad de los productos.
Con el desarrollo de industrias como la automotriz, la aeroespacial y la electrónica, se plantean mayores requisitos para la resistencia a la corrosión de los materiales y recubrimientos, y la tecnología de pruebas de corrosión por niebla salina también enfrentará nuevas direcciones de desarrollo:
• Pruebas inteligentes: integrar tecnologías de Internet de las cosas (IoT) e inteligencia artificial (IA) en cámaras de prueba de niebla salina como la YWX/Q-010 Para realizar monitoreo en tiempo real, control remoto y análisis automático de datos de prueba. Por ejemplo, mediante visión artificial, se identifican y clasifican automáticamente manchas de óxido y ampollas en el recubrimiento, mejorando así la eficiencia y precisión de las pruebas.
• Pruebas de acoplamiento multifactorial: En entornos reales, los materiales y recubrimientos suelen verse afectados por múltiples factores, como la niebla salina, la humedad, la temperatura y la radiación ultravioleta. Las futuras cámaras de ensayo de niebla salina se desarrollarán hacia pruebas de acoplamiento multifactorial, simulando condiciones ambientales más complejas para mejorar la autenticidad de los resultados.
Protección ecológica y ambiental: Optimizar la estructura y el fluido de trabajo de las cámaras de ensayo de niebla salina para reducir el consumo de energía y las emisiones de líquidos residuales. Por ejemplo, desarrollar soluciones salinas reciclables y sistemas de calefacción de bajo consumo para cumplir con los requisitos de protección ambiental ecológica.
En resumen, las pruebas de corrosión por niebla salina seguirán desempeñando un papel importante en la evaluación de materiales y recubrimientos. LISUN YWX/Q-010 y otras cámaras de prueba de niebla salina avanzadas proporcionarán un soporte técnico más poderoso para el desarrollo de materiales y recubrimientos de alto rendimiento, promoviendo el progreso de las industrias relacionadas.
Etiquetas:YWX/Q-010Su dirección de correo electrónico no será publicada. Los campos necesarios están marcados *
 Inglés
 中文简体
 Русский
 Español
 Português
 Türkçe
 العربية
 Deutsch
 Polski
 Italiano
 Français
 한국어
 ไทย
 Tiếng Việt
 日本語